Hvorfor slitasjebestandig stålrør svikter i industriell service
En pneumatisk transportlinje som håndterer pulverisert kull kan miste målbar veggtykkelse på mindre enn ett driftsår dersom rørkvaliteten ikke er tilpasset slipeplikten. Slurrytransport, askehåndtering og slipekretser oppfører seg på samme måte. Slitasjebestandig stålrør finnes for å bremse denne skaden, men ingen enkelt klasse motstår enhver form for slitasje. Du må forstå hvordan røret faktisk svikter før du kan velge riktig produkt.
Tre slitemekanismer dominerer industrielle applikasjoner:
- Slipende erosjon. Fine partikler som beveger seg med høy hastighet treffer rørveggen i en grunn eller direkte vinkel. Hver støt fjerner en liten mengde metall, og den kombinerte effekten gir gradvis, utbredt tynning. Dette er den typiske mekanismen i pneumatiske transportlinjer, pulverisert brenselrør og syklonoverføringssystemer.
- Glidende slitasje. Grovere materiale beveger seg langs bunnen av røret under tyngdekraft eller langsom flyt. Laget av partikler sliper mot overflaten, og skaden fremstår som et polert spor langs inverten av horisontale løp og albuer.
- Støtslitasje. Store eller tunge partikler treffer veggen med høy energi. I stedet for å polere overflaten, fliser og deformerer de den, og de kan knekke harde materialer. Støtdominert service krever tilstrekkelig seighet i stedet for maksimal hardhet.
Få installasjoner lider av bare én mekanisme. Aske fra kullforbrenning, sintringsstøv fra stålverk og utvunnet malm kan kombinere alle tre angrepsformene. Forhøyet temperatur kompliserer bildet ved å myke opp rørveggen, mens et korrosivt medium akselererer tap av metall ved kontinuerlig å fjerne det beskyttende oksidlaget. Når slitasje, varme og korrosjon virker sammen, blir materialvalget et kompromiss, ikke en enkel hardhetsbeslutning.
Den praktiske konklusjonen er enkel: identifiser den dominerende feilmodusen før du spesifiserer noe. En hard gradering valgt for en slagdominert linje kan sprekke for tidlig, mens en tøff, men myk gradering i en abrasiv erosjonslinje raskt vil miste veggtykkelsen. Definer først mekanismen, og match deretter materialet.
Nøkkelmaterialekvaliteter for slitesterkt stålrør
For alvorlig slitearbeid kommer beslutningen vanligvis ned til to høyytelsesfamilier: hvitt støpejern med høy krom som KMTBCr26 (GX280) og martensittisk rustfritt stål som 440C. Ytterligere to rustfrie familier, duplex 2205 (CD3MN) og austenitic 316L (CF3M), tjener korrosjonsdominerte oppgaver.
GX280 (KMTBCr26): Hvitt støpejern med høy krom
KMTBCr26 tilhører familien av høykrom hvitt støpejern. Mikrostrukturen inneholder en høy volumfraksjon av harde kromkarbider, og disse karbidene er den virkelige kilden til slitestyrke. Typiske hardhetsverdier er rapportert rundt 58 til 62 HRC, avhengig av varmebehandling og snitttykkelse. Denne karakteren fungerer godt i abrasiv erosjon og glideslitasje, og det er grunnen til at den vises i utstyr for gruvedrift, sliping og materialhåndtering. Vi produserer det som GX280 KMTBCr26 slitesterke indre sylindre . Det er ikke det riktige valget for alvorlige støtbelastninger eller sterkt etsende medier, der sprekker eller kjemisk angrep vil oppstå før slitasje.
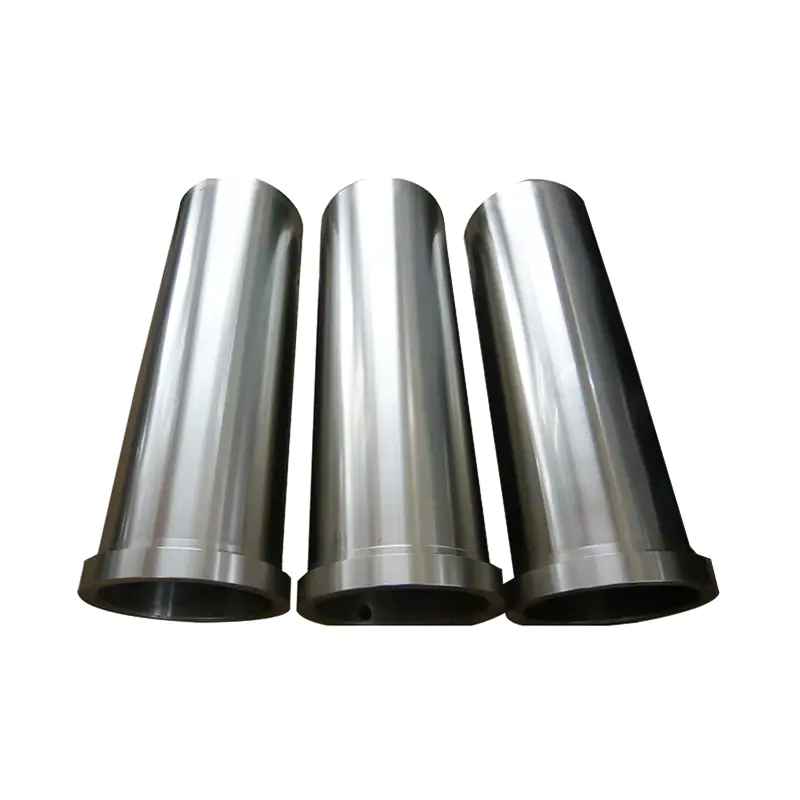 Tilpasset sentrifugalstøping GX280 (KMTBCr26) slitesterk indre sylinder Suppli Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. er China Centrifugal Casting GX280 (KMTBCr26) slitesterk indre sylinder Suppl... Se produkt →
440C: Martensittisk rustfritt stål
440C er et høykarbon martensittisk rustfritt stål. Etter herding og herding når den omtrent 58 til 60 HRC. Krominnholdet gir den merkbart bedre korrosjonsbestandighet enn vanlig karbonstål eller lavlegert sliteplate, så den passer til tjenester der slipende partikler kommer med fuktighet eller et mildt korrosivt middel. Avveiningen er temperatur: utvidet bruk over omtrent 400°C overtemperer materialet og reduserer hardheten. Vår 440C høyhardhetsslipende indre sylindre bruk denne karakteren for fuktige, slitende miljøer.
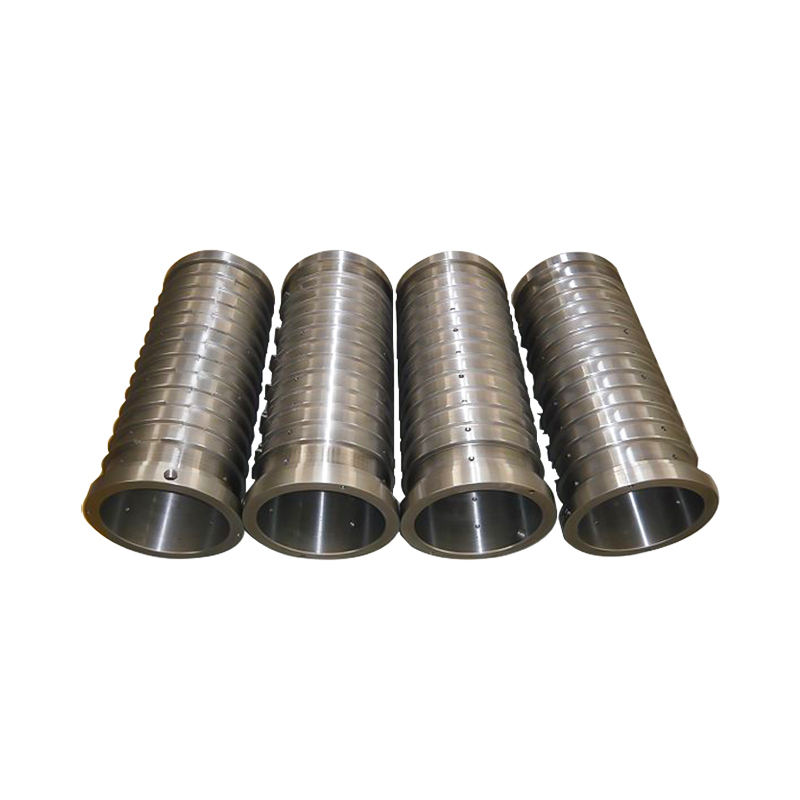 Tilpasset sentrifugalstøping 440C høy hardhet sliping indre sylinder Leverandører, Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. er Kina Sentrifugalstøping 440C høy hardhet sliping indre sylinder Leverandører... Se produkt →
2205 og 316L: Korrosjonsskjevende rustfrie kvaliteter
Duplex 2205 (CD3MN) og austenitic 316L (CF3M) er ikke valgt for hardheten. De velges når det transporterte mediet er etsende og den mekaniske belastningen er moderat. Deres hardhet er mye lavere enn de høylegerte slitegradene, men deres gropmotstand og generelle korrosjonsytelse er langt bedre. I et slitesterkt rørsystem fungerer disse materialene ofte som det strukturelle eller anti-korrosjonslag i en foret eller bimetalldesign.
Typisk materialsammenligning for valg av slitesterkt stålrør; verdier representerer bransjetypiske områder og bør verifiseres mot den faktiske servicetilstanden. | Karakter | Materialklasse | Typisk hardhet | Korrosjonsmotstand | Passer best for |
| GX280 (KMTBCr26) | Hvitt støpejern med høy krom | Ca. 58 til 62 HRC | Moderat | Abrasiv erosjon og glideslitasje i gruve-, aske- og slipekretser |
| 440C | Martensittisk rustfritt stål | Ca. 58 til 60 HRC etter herding | Bra | Slipende slitasje med fuktighet eller milde etsende midler |
| 2205 (CD3MN) | Dupleks rustfritt stål | Ca. 30 HRC | Utmerket | Etsende medier med moderat slitasje |
| 316L (CF3M) | Austenittisk rustfritt stål | Ca. 90 HRB | Utmerket | Korrosjonsdominert bruk med lav slitasje |
Avveiningen fungerer i fire retninger: hardhet, seighet, korrosjonsbestandighet og kostnad. Bekreft hvilken egenskap som faktisk begrenser levetiden til røret før du misligholder den hardeste karakteren på dataarket.
Hvorfor sentrifugalstøping er viktig for slitasjebestandige stålrør
Karakteren definerer hva materialet kan gjøre, men produksjonsprosessen avgjør om røret faktisk leverer det. Sentrifugalstøping gir strukturelle fordeler som statiske støpegods og sveisede fabrikasjoner sjelden matcher.
Under sentrifugalstøping helles smeltet metall i en roterende form og presses mot formveggen. Sentrifugalfeltet skyver lettere inneslutninger og oppløste gasser mot den indre overflaten, hvor maskinering fjerner dem. Resultatet er en tett, finkornet struktur med langt mindre krympeporøsitet enn en statisk støping. Fordi strukturen er konsistent gjennom veggen, fordeles hardheten jevnt langs lengden og gjennom tykkelsen. Ensartethet betyr noe: spredte myke flekker slites ujevnt og svikter tidlig i den svakeste sonen.
Prosessen tilbyr også et praktisk utvalg av størrelser. Høylegerte sentrifugalstøpegods kan produseres fra 50 mm til 1000 mm i diameter og opptil 4000 mm i lengde, som dekker de fleste industrielle transport-, mate- og utløpslinjer. Sammenlignet med sveiset rør har et sentrifugalstøpt rør ingen langsgående søm og ingen varmepåvirket sone, så det er ingen mikrostrukturell svak linje som fortrinnsvis kan sprekke eller erodere. Vår sentrifugalstøpte slitesterke stålrør følg denne prosessruten av akkurat disse grunnene.
Husk én begrensning. Sentrifugalstøping er ideell for runde komponenter, men det endrer ikke materialets temperaturloft. Hvis plikten primært drives av varme i stedet for slitasje, en dedikert varmebestandig stålrør kan være den tryggere spesifikasjonen.
Slik definerer du spesifikasjonen din for slitasjebestandig stålrør
En nyttig spesifikasjon konverterer driftsforhold til material-, hardhet- og geometriparametere. Bruk disse fem trinnene og dokumenter hvert tall.
- Definer slitasjetype og slipeegenskaper. Registrer partikkelhardhet, størrelse, form, hastighet og slagvinkel. Hvis fôret inneholder kvarts eller alumina og støtvinkelen er bratt, vil abrasiv erosjon dominere og en karbidrik karakter som KMTBCr26 er passende.
- Bestem driftstemperaturområdet. Over omtrent 400°C mister mange jern med høyt krom hardhet ettersom karbider blir grovere og matrisen mykner. Bekreft at den valgte karakteren har dokumentert varmhardhet for den faktiske veggtemperaturen.
- Vurder det etsende mediet. Hvis syrer, alkalier eller væsker med høyt kloridinnhold er tilstede, vil en rett slitasjeklasse svikte ved korrosjon selv om hardheten er høy. Introduser martensittisk, dupleks eller austenittisk rustfritt materiale, eller bruk en foret komposittdesign.
- Bekreft dimensjoner og endeforbindelser. Spesifiser ytre diameter, veggtykkelse, lengde og klargjøring av flens eller skråkant. Sentrifugalstøpetoleranser skiller seg fra rullet rør, så tegningen skal gjenspeile støpeprosessen.
- Sammenlign livssykluskostnad. En førsteklasses slitasjeklasse koster mer på forhånd, men dens lengre levetid reduserer ofte de totale kostnadene når erstatningsarbeid og nedetid er inkludert. Beregn kostnaden per tonn håndteret materiale, ikke prisen per meter rør.
Gruvedrift er et godt eksempel på hele sekvensen. En grov malmoverføringslinje kombinerer glideslitasje, støt og sporadisk fuktighet. Denne kombinasjonen peker på en tykkvegget jerndesign med høy krom, det samme resonnementet bak vår høyeffektive foringsrør for gruvemaskiner . Nøkkelen er å konvertere driftsdata til kvantifiserbare parametere i stedet for å gjenbruke en gammel spesifikasjon som fungerte i et annet anlegg.
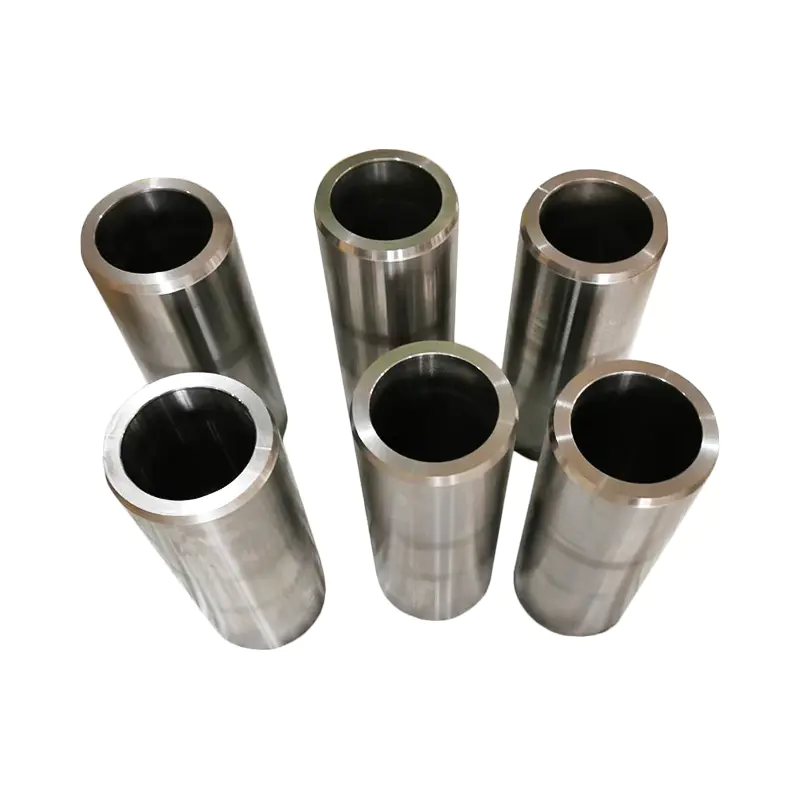 Tilpasset sentrifugalstøping GX280 (KMTBCr26) Høyeffektive gruvemaskineri ca. Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. er China Centrifugal Casting GX280 (KMTBCr26) høyeffektive gruvemaskiner ca... Se produkt →
Kvalitetskontroll og leverandørevaluering for slitasjebestandig stålrør
Et slitesterkt rør kan se riktig ut og likevel svikte tidlig hvis den kjemiske sammensetningen eller mikrostrukturen er feil. Støpeprosessen og varmebehandlingen bestemmer de endelige egenskapene; leverandørevaluering bør fokusere på kontrollene bak dem.
Sjekk fire områder under en revisjon:
- Komposisjonskontroll. En pålitelig leverandør verifiserer smelten med et direkteavlesende spektrometer og sjekker innkommende materiale med håndholdte analysatorer. Sammensetningsdrift skifter direkte hardhet og karbidvolum.
- Mikrostrukturverifisering. Metallografisk analyse bekrefter at karbidene er tilstede i riktig type, størrelse og fordeling. Dette er den mikroskopiske garantien for slitestyrke, og den kan ikke inspiseres med øyet.
- Dimensjonell inspeksjon. En 3D-skanner eller tilsvarende system bekrefter rundhet, indre boringstoleranse og veggtykkelseskonsistens. Sentrifugalstøpegods bør kontrolleres etter maskinering, ikke bare etter støping.
- Prosesssporbarhet. Be om varmetall, prosessruter, varmebehandlingsposter og inspeksjonsrapporten for hver batch. Sporbarhet er det som skiller repeterbar produksjon fra engangsflaks.
Vårt anleggs kvalitetskontrollutstyr inkluderer direkteavlesende spektrometre, håndholdte spektrometre, metallografiske analysatorer og en 3D-skanner, og vår årlige støpekapasitet er 5000 tonn. For en seriøs vurdering, be om representative inspeksjonsrapporter og, hvis det er praktisk mulig, vitneprøver på det foreslåtte produksjonspartiet.
Konklusjon: Bygge en pålitelig slitasjebestandig rørløsning
En pålitelig slitasjebestandig rørløsning følger en repeterbar sekvens: identifiser den dominerende feilmodusen, match materialkvaliteten, bekreft produksjonsprosessen, kvantifiser spesifikasjonen og kontroller leverandøren. Å hoppe over et hvilket som helst trinn har en tendens til å flytte problemet til neste komponent i linjen.
Å jobbe med en produsent som kontrollerer hele ruten, fra støping gjennom varmebehandling til sluttinspeksjon, reduserer også koordineringsrisikoen. Du mottar én prosesspost, én kvalitetsstandard og ett ansvarlighetspunkt.
Når du henvender deg til en leverandør, ta utgangspunkt i driftsdataene, ikke bare rørstørrelsen. Oppgi slipemiddeltype, partikkelstørrelse og hastighet, temperatur, korrosive medier og de nødvendige dimensjonene. Med disse detaljene kan et kompetent støperi foreslå riktig karakter, riktig støperute og en realistisk leveringsplan for din spesifikke tjeneste.