Når et varmebehandlingsanlegg erstatter en batchovn med en kontinuerlig linje, er de første delene som svikter ofte strålerørene eller ovnsvalsene. Årsaken er sjelden legeringsgraden alene. Høylegerte sentrifugalstøpegods svikter tidlig når veggtykkelsen varierer, når sentrifugehastigheten er inkonsekvent, eller når den støpte strukturen ikke inspiseres før maskinering. Hvis du kjøper disse delene, behandle kjøpet som et spesifikasjons- og verifiseringsproblem, ikke et katalognummerproblem.
Denne veiledningen forklarer hva høylegerte sentrifugalstøpegods er, hvordan man sammenligner karakterer som 1.4848, 1.4852, 2.4879, 316L, 2205, 440C og GX280 KMTBCr26, og hva du bør sjekke før du legger inn en bestilling. Det praktiske målet er enkelt: Tilpass støpingen til ovnsatmosfæren, slitasjemønsteret eller etsende medium, og bekreft deretter at leverandøren kan holde dimensjonene og strukturen du har betalt for.
Hva gjør høylegerte sentrifugalstøpegods forskjellig
Sentrifugalstøping heller smeltet metall i en roterende form. Sentrifugalkraft presser metallet utover, slik at ytterveggen dannes først og stivner under trykk. Dette er grunnen til at prosessen passer til sylindriske eller symmetriske deler: rør, ruller, hylser, sylindre og ringer. For høye legeringskvaliteter er fordelen ikke bare form. Prosessen kan produsere en tett vegg med færre krympeporer enn en statisk sandstøping av samme seksjon, og den er ikke avhengig av diskrete stigerør eller matepunkter for å unngå innestengt porøsitet.
Høylegering betyr at materialet inneholder nok krom, nikkel, silisium eller andre elementer til å overleve varme, slitasje eller korrosjon. En rulle i vanlig karbonstål kan koste mindre, men den vil skalere, deformeres eller slites gjennom i en ovn. En høylegert sentrifugalstøping er spesifisert når delen må holde formen og overflaten ved temperatur, eller når et korrosivt eller slipende medium vil ødelegge et rør av lavere kvalitet.
Avveiningen er at sentrifugalstøping ikke er en universell erstatning for sand eller investeringsstøping. Det er best for runde, hule eller symmetriske deler. Komplekse braketter, tynne finner og tette indre hulrom går vanligvis til investeringsstøping eller sandstøping. En kjøper bør først bekrefte at delens geometri passer til prosessen, og deretter sammenligne legerings- og inspeksjonskrav.
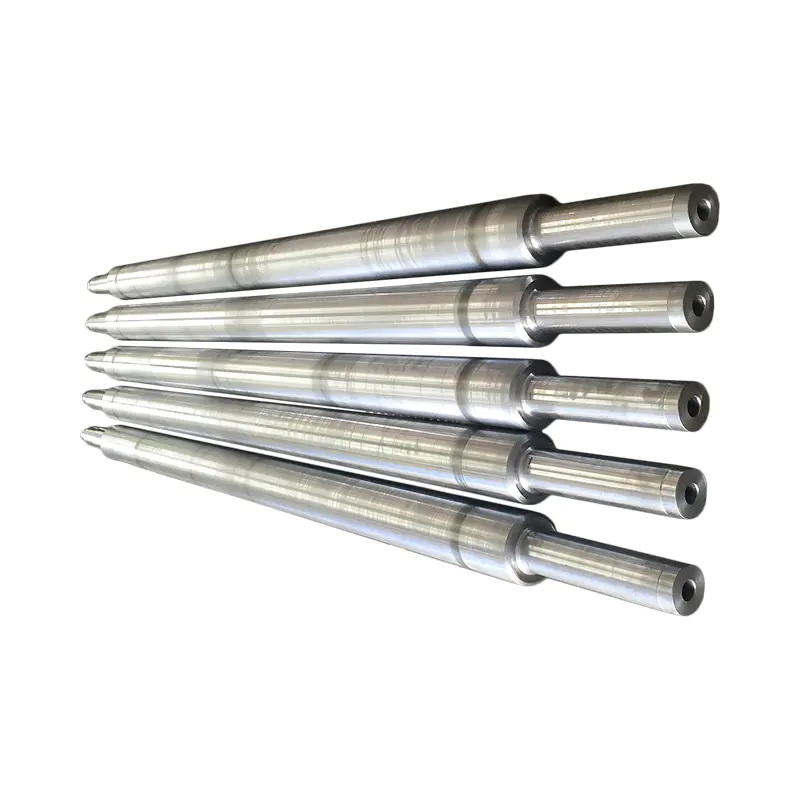 Tilpasset sentrifugalstøpt varmebestandig stålrørserie Bla gjennom tilpassede sentrifugalstøpte varmebestandige rør og valser, inkludert 1.4848, 1.4852 og 2.4879 varianter, og sammenlign legerings- og inspeksjonsbehov. Se produkt →
Typiske varmebestandige sentrifugalprodukter inkluderer strålerør, ovnsvalser, vannkjølte ruller og W-type strålerør. Slitasjebestandige versjoner inkluderer slipesylindere med høy hardhet og foringsrør for gruvemaskiner. Korrosjonsbestandige versjoner inkluderer 2205 og 316L hylser for kjemiske og galvaniseringslinjer.
Matchende legeringskvaliteter til varme, slitasje og korrosjon
Legeringsgraden er utgangspunktet, men driftstilstanden avgjør det endelige valget. En ovnsvalse i en kontinuerlig linje ser en annen belastning enn en batchovnsbrett. En hylse i en kjemisk linje ser et annet angrep fra et gruveforingsrør. Bruk følgende sammenligning som en kortliste, ikke en endelig spesifikasjon.
Tabell 1: Vanlige høylegerte sentrifugalstøpekvaliteter og deres typiske servicefokus. Endelig valg avhenger av temperatur, atmosfære, belastning og korrosjonsmedium. | Karakter | Nøkkellegeringskarakter | Typisk servicefokus | Eksempel deler |
| 1,4848 (GX40CrNiSi25-20) | Høy Cr og Ni, varmebestandig | Høytemperatur ovnsstøtter | Bunnmaterbrett, kontinuerlige ovnsbrett, varmebehandlingsrammer |
| 1,4852 (GX40NiCrSiNb35-26) | Nb-stabilisert, varmebestandig | Ovnvalser og strålerør | Ovn ildsted valse, strålerør, W-type strålerør |
| 2,4879 (GNiCr28W) | Ni-Cr-W, alvorlig termisk sykling | Høytemperaturtransport og oppvarming | Skruetransportør, ovnsvalse, varmestrålerør |
| HP type 26Cr35Ni | Høy Ni og Cr, kobberlegeringsvariant | Kjemisk og høytemperaturblanding | Agitator |
| 316L (CF3M) | Mo-bærende austenittisk rustfri | Korrosjonsbestandighet | Langvarig anti-korrosjonshylse, galvanisert line synkerulle |
| 2205 (CD3MN) | Dupleks rustfritt | Korrosjon og kloridservice | Korrosjonsbestandig hylse |
| 440C | Høyt karbon, høy hardhet | Slipende slitasje | Slipende indre sylinder med høy hardhet |
| GX280 (KMTBCr26) | Høy Cr hvitt jern | Alvorlig slitasje | Gruvemaskineriets foringsrør, slitesterk indre sylinder |
To feil er vanlige. Først å velge en høyere karakter enn søknaden trenger. Det øker kostnadene uten å forbedre servicen hvis feilmodusen faktisk er mekanisk overbelastning eller dårlig passform. For det andre, kopiering av en karakter fra en annen ovn eller linje. Små endringer i atmosfære, svovel, klorid eller termisk sykling kan flytte det riktige valget fra en familie til en annen. En leverandør som kan vise kjemisk analyse og metallografisk struktur er mer nyttig enn en som bare viser et karakternavn.
 1.4852 GX40NiCrSiNb35-26 sentrifugalstøpt strålerør for ovnsoppvarming Se dette varmebestandige strålerøret for ovnsoppvarming, med 900°C service, φ50–φ1200 størrelsesområde, og spesifisert 24–27 % Cr / 33–36 % Ni-kjemi. Se produkt →
For eksempel spesifiseres ofte 1.4852 strålerør der røret må motstå oksidasjon og opprettholde krypestyrken. Hvis røret også ser kraftig slitasje fra en bevegelig byrde, kan det være nødvendig med en slitebestandig karakter i stedet. Hvis røret ser klorider eller syrer, kan en 316L eller 2205 hylse passe bedre.
Sentrifugalstøping vs. sand- og investeringsstøping
Prosessvalg påvirker veggtykkelsestoleranse, overflatefinish, verktøykostnad og hvor mange deler du kan bestille. Tabellen nedenfor gir en praktisk sammenligning for høylegerte deler. Den er skrevet for anskaffelsesdiskusjoner, ikke for en lærebok.
Tabell 2: Prosesssammenligning for høylegerte industristøpegods. Sentrifugalstøping vinner på sylindrisk tetthet og størrelsesområde, men det er ikke den beste ruten for hver geometri. | Prosess | Beste former | Typisk vegg og størrelse | Relativ verktøykostnad | Relativ stykkkostnad | Nøkkelrisiko |
| Sentrifugalstøping | Rør, ruller, ermer, ringer | Diameter 50-1000 mm, lengde inntil 4000 mm | Middels | Middels to high | Spinnhastighet og veggensartethet |
| Harpiks sandstøping | Store rammer, brett, hylster | Store og tunge partier | Lav til middels | Lav til middels | Porøsitet og overflaterensing |
| Investering støping | Komplekse, tynnveggede, presise deler | Liten til middels, høy detalj | Høy | Høy | Størrelsesgrense og kostnad |
Hvis delen er et rett eller avtrappet rør, gir sentrifugalstøping vanligvis en bedre indre struktur og mindre bearbeidingstillegg enn sandstøping. Hvis delen er en stor rektangulær ramme, er harpikssandstøping ofte mer praktisk. Hvis delen har fine indre passasjer eller en kompleks ytre profil, kan investeringsstøping være den eneste veien. Kjøpsspørsmålet er ikke hvilken prosess som er best generelt, men hvilken prosess som matcher tegningen og feilmodusen.
For ovnskomponenter varmebehandlingsindustrien trenger ofte en blanding av prosessruter. Et strålerør kan være sentrifugalstøpt, mens et armatur eller brett kan være sandstøpt. En leverandør som kontrollerer mer enn én prosess kan redusere antall leverandører og holde toleranser konsistente på tvers av sammenstillingen.
Spesifikasjons- og inspeksjonssjekkliste for kjøpere
Før du godkjenner en innkjøpsordre for høylegerte sentrifugalstøpegods, må du skrive følgende punkter. Dette er detaljene som avgjør om delen passer, holder, og kan spores hvis noe går galt.
- Tegningsrevisjon og legeringskarakter. Bekreft den nøyaktige karakteren, inkludert eventuelle suffikser som GX40CrNiSi25-20 eller CF3M. Ikke godta en generisk beskrivelse av "varmebestandig stål".
- Kjemisk sammensetning. Be om et direkteavlesende spektrometerresultat eller en sertifisert mølletestrapport for varmen. Sjekk karbon, krom, nikkel, silisium og eventuelle stabiliserende elementer mot standarden.
- Veggtykkelse og konsentrisitet. For rør og ruller, spesifiser minimum vegg, maksimum vegg og tillatt eksentrisitet. Et visuelt rundt rør kan fortsatt være for langt ut av balanse til å maskinere rent.
- Lengde og retthet. Bekreft total lengde, endeforberedelse og retthetstoleranse. Lange valser kan trenge stressavlastning før endelig maskinering.
- Metallografisk struktur. For høytemperaturservice, be om en metallografisk undersøkelse for å bekrefte støpestrukturen og se etter overdreven porøsitet eller inneslutninger.
- Ikke-destruktiv testing. Bli enige om fargepenetrant-, ultralyd- eller radiografisk inspeksjon der delen er kritisk. Oppgi akseptnivået, ikke bare metoden.
- Maskinering og varmebehandling. Bekreft om leverandøren bearbeider delen eller leverer en grovstøping. Hvis varmebehandling er nødvendig, spør etter syklusen og hardhetsresultatet.
- Merking og sporbarhet. Krev varmenummer, karakter og innkjøpsordrereferanse på delen eller på en slitesterk brikke. Dette har betydning når flere legeringer ser like ut etter sprengning.
- Pakking og frakt. For lange rør og ruller, spesifiser endebeskyttelse, støtteavstand og fuktbeskyttelse. En god støping kan bli skadet av dårlig blokkering.
En leverandør med internt etterbehandlingsutstyr kan ofte holde disse kravene bedre enn et handelsselskap. Den kan kontrollere overgangen fra støping til varmebehandling til maskinering uten å sende delen mellom flere butikker. Det reduserer sjansen for at dimensjoner flytter seg etter sluttkontroll.
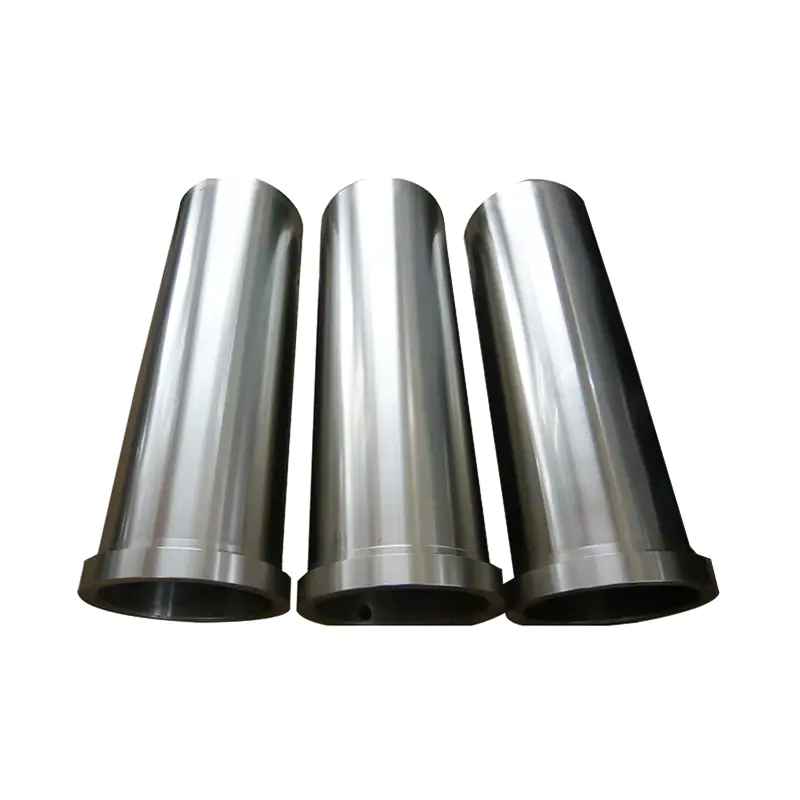 GX280 KMTBCr26 Slitasjebestandig indre sylinder for gruveutstyr Se dette bråkjølte sentrifugalstøpte indre fatet for gruvedrift og pulversliping med høy belastning, med HRC over 60 og stabil ytelse under støt og slitasje. Se produkt →
For slitesterke deler som GX280 KMTBCr26 indre sylindre gjelder samme logikk. Hardhet og mikrostruktur bestemmer slitasjelevetiden, så inspeksjonsplanen bør inkludere hardhetstesting og sjekk for støpefeil. En lav kilopris er meningsløst hvis delen svikter på uker.
Hvor høylegerte sentrifugalstøpegods tjener kostnadene sine
Høylegerte sentrifugalstøpegods er vanligvis en liten del av et anleggs kapitalbudsjett, men en stor del av vedlikeholdskostnadene. De tjener kostnadene sine når de reduserer uplanlagt nedetid, holder dimensjonsstabilitet og overlever det spesifikke angrepet i prosessen. Treet nedenfor viser hovedpåføringsrutene for disse støpene.
- Varmebehandling
- Strålingsrør og strålerør av W-type
- Ovnvalser, ildstedruller og vannkjølte valser
- Bretter, rammer, rammer for lademateriale og utstyrsstativer
- Kjemisk bearbeiding
- Korrosjonsbestandig hylses in 2205 and 316L
- Høy-temperature agitators
- Stål og metallurgi
- Ovnsovnsvalser og varmeovnsruller
- Strålingsrør for gjenoppvarming og varmebehandlingslinjer
- Andre industrilinjer
- Galvaniserte line synkeruller
- Avfallsforbrenningsristdeler
- Slitasjebestandige indre sylindre og foringsrør for gruvemaskiner
I hvert tilfelle bør kjøpsbeslutningen starte fra feilmodus. Hvis den gamle delen sprakk, sjekk termisk sykling og støttedesign. Hvis det skaleres bort, sjekk atmosfære og legering. Hvis det ble tynt, sjekk slitasje og hardhet. Hvis det har korrodert, sjekk kjemi og kloridnivå. Erstatningsstøpingen skal adressere den modusen, ikke bare samsvare med den gamle tegningen.
For kjøpere som ønsker et teknisk utgangspunkt grunnleggende prinsipper og prosessegenskaper for sentrifugalstøping forklare hvordan rotasjonshastighet, formtemperatur og hellehastighet påvirker den endelige veggen. Disse variablene er ofte viktigere enn legeringsnavnet når en del feiler tidlig.
Hvordan vurdere en høylegert sentrifugalstøpeleverandør
En leverandørs prosesssortiment og inspeksjonsutstyr forteller deg hva den kan kontrollere. For høylegerte sentrifugalstøpegods, se etter tre funksjoner. For det første, kan leverandøren støpe ønsket diameter og lengde? En rekkevidde på 50 mm til 1000 mm i diameter og opptil 4000 mm i lengde dekker mange ovnsvalser og strålerør. For det andre, kan det kontrollere kjemi og struktur? Direktelesende spektrometri, håndholdt spektrometri, metallografi og 3D-skanning er praktiske verktøy for dette arbeidet. For det tredje, kan den fullføre delen? Varmebehandlingsovner og maskineringsutstyr reduserer risikoen for håndteringsskader og toleransetap mellom butikker.
Produksjonskapasitet har også betydning for ledetiden. En årlig støpekapasitet på flere tusen tonn er ingen garanti for kvalitet, men den viser at leverandøren kan håndtere gjentatte bestillinger og større kampanjer. For eksportkjøpere er språkstøtte og erfaring med internasjonale pakkestandarder nyttig. Be om prøveinspeksjonsposter fra en lignende klasse og form, ikke bare en generell brosjyre.
Høylegerte sentrifugalstøpegods er ikke en handelsvare. Den samme nominelle karakteren kan yte svært forskjellig avhengig av sentrifugehastighet, veggensartethet, varmebehandling og inspeksjon. Start med feilmodus, velg prosessen som passer til geometrien, velg legeringen for det faktiske miljøet, og skriv inspeksjonskravene inn i bestillingen. Den tilnærmingen vil ikke gjøre støpingen billig, men den vil gjøre kjøpet forutsigbart. Hvis du trenger å sammenligne et strålerør, ovnsvalse, korrosjonsbestandig hylse eller slitebestandig sylinder, spør etter karakteren, testrapporten og maskineringstoleransen før du sammenligner prisen.