En erstatningsordre forteller den samme historien oftere enn den burde. Et varmebehandlingsanlegg gjentok en bestilling av ovnsbrett med samme tegning, men en litt billigere karakter, og i løpet av seks måneder hadde brettene i den varme sonen falt 40 mm mens to sprakk ved ribbene. Tegningen var ikke endret, men erstatningen med lav nikkel hadde ingen krypedata for 980 °C karbureringsatmosfære. Det er slik varmebestandig stålstøping fungerer: karakter, støpeprosess og driftsforhold bestemmer levetiden lenge før delen forlater støperiet.
Å spesifisere varmebestandige stålstøpegods på riktig måte betyr å matche tre innbyrdes avhengige valg: en legering hvis oksidskala holder seg stabil ved driftstemperaturen, en støpeprosess som gir en lydstruktur for delens geometri, og en design som tolererer de termiske syklusene komponenten faktisk opplever. Når en av disse er svak, vil ingen inspeksjonsrutine eller overflatebelegg redde delen i service.
Hva gjør et stål motstandsdyktig mot varme
Varmebestandige stål skylder det meste av stabiliteten sin til krom, som danner en tynn, tett bundet kromoksidbelegg på overflaten. Vanlig karbonstål begynner å avskalere merkbart over omtrent 420 °C; en varmebestandig støpekvalitet bærer normalt 12 til 25 prosent krom, slik at den beskyttende filmen forblir stabil mellom 700 og 1100 °C. Nikkel holder den austenittiske strukturen stabil ved høye temperaturer og reduserer termisk ekspansjon, noe som reduserer spenningen som driver termisk utmattelsessprekker. Silisium forbedrer avleiringsvedhengen, og niob- eller wolframtilsetninger øker krypestyrken for de varmeste sonene.
Driftstemperatur alene er ikke nok til å velge en karakter. Atmosfæren betyr like mye: oksiderende, karburerende, sulfiderende eller alternerende oksiderende og reduserende forhold endrer overflatereaksjonene fullstendig. I forkullende ovnsatmosfære diffunderer karbon gjennom oksidlaget og sprø legeringen over tid. Samspillet mellom hvert element med disse miljøene er lagt ut i vår gjennomgang av vanlige legeringselementer og deres funksjoner i varmebestandig stål .
Karakterer du faktisk vil spesifisere
På tvers av ovnsbyggere, varmebehandlingsbutikker og petrokjemiske prosjekter dekker et lite sett med støpte kvaliteter det meste av arbeidet. De tyske karakternumrene nedenfor er mye brukt i europeiske og asiatiske støpespesifikasjoner, og ASTM A 297-typene gir en rask kryssreferanse for ingeniører som arbeider med USA-baserte design.
Vanlig spesifiserte varmebestandige støpekvaliteter og deres omtrentlige bruksgrenser i luft; karburering eller reduksjon av atmosfærer senker bruksområdet. | Støpekarakter | ASTM A 297 type | Veiledende grense i luft | Typiske ovnsdeler |
| 1.4848 GX40CrNiSi25-20 | HK-type | opptil 1000 °C | materialbrett, rammer, recuperatorer |
| 1.4852 GX40NiCrSiNb35-26 | HP-type med niob | opptil 1100 °C | ildsted ruller, strålerør |
| 2,4879 GNiCr28W | nikkelbasert, ingen direkte type | opp til 1130 °C | ovnsvalser, strålerør |
| 26Cr35Ni HP høykarbon | HP-type | 1050 til 1150 °C | høytemperaturarmaturer, reformatordeler |
Dette er støpte kvaliteter, ikke smide produkter. Den støpte strukturen er mindre mekanisk bearbeidet, så styrkedata må komme fra separat støpte teststenger i stedet for fra mølletestede plateverdier. Det er enda en grunn til å kjøpe fra et støperi som publiserer sine egne testdata i stedet for å importere tall fra et dataark skrevet for en annen produksjonsrute.
Hvordan støpeprosessen endrer levetid
Den samme legeringen kan oppføre seg veldig forskjellig avhengig av hvordan den ble hellet. Tre prosesser dominerer varmebestandig stålstøping, og delens geometri peker vanligvis på en av dem.
Sentrifugalstøping spinner det smeltede metallet til en roterende dyse, og produserer en tett radiell struktur med lav porøsitet. Det er standardruten for strålerør, ovnsvalser, hylser og enhver del hvis lengde er flere ganger diameteren. Sentrifugallinjen ved vårt anlegg dekker diametre fra 50 mm til 1000 mm og lengder opp til 4000 mm, som håndterer hoveddelen av industriell ovnsrørgeometri.
 Sentrifugert støpt 1.4852 strålerør for ovnsoppvarming Dette 1.4852 strålerøret er produsert ved sentrifugalstøping, noe som sikrer en tett radiell struktur med lav porøsitet. Med varmebestandighet til 900°C og diametre fra 50 til 1200 mm, passer den til ulike ovnsoppvarmingsapplikasjoner. Se produkt →
Investeringsstøping, inkludert tapt skum, velges når konturene er komplekse, veggtykkelsen må være jevn, eller bearbeidingen må minimeres. Bretter, kleshengere, støtter og presisjonsarmaturer drar nytte av den nesten nette formen og den finere overflatefinishen til investeringsruten.
Harpikssandstøping forblir den økonomiske tilnærmingen for store rammer og tunge inventar over noen hundre kilo, der maskinering er planlagt uansett og kostnadene for et mønster er begrunnet med kvantitet.
Tre støpeveier for varmebestandige ståldeler og komponentfamiliene de naturlig støtter. | Prosess | Best passform | Størrelse konvolutt | Strukturnotater |
| Sentrifugalstøping | rør, ruller, hylser | 50 til 1000 mm diameter, lengde opptil 4000 mm | tett radiell struktur, trykktett |
| Investering støping | komplekse konturer, nesten netto form | vanligvis under 100 kg | tynne ensartede vegger, høy dimensjonsnøyaktighet |
| Harpiks sandstøping | store rammer, inventar, baser | opptil flere tonn | fleksibel geometri, bearbeidingsgodtgjørelse kreves |
Seks poeng å få riktig når du spesifiserer
- Oppgi den faktiske atmosfæren i ovnen. En kvalitet som overlever 1050 °C i luft kan raskt svikte i en beriket karboniserende atmosfære fordi karbon diffunderer inn i legeringen og ødelegger duktiliteten.
- Definer den termiske syklusen, ikke bare topptemperaturen. Antall sykluser, oppvarmingshastighet og kjølemedium driver termisk tretthet; batchovner dreper generelt inventar raskere enn kontinuerlige ovner gjør.
- Angi dimensjonelle regler for støping. Trekkvinkler, bearbeidingstillatelser og minimumssnitttykkelse må være realistiske for den valgte prosessen, ellers vil delen bære indre spenninger fra størkning.
- Velg en inspeksjonspakke for risikonivået. Direktelesende spektroskopi dekker kjemi, metallografisk undersøkelse sjekker struktur, og tredimensjonal skanning verifiserer kritiske dimensjoner på komplekse rammer.
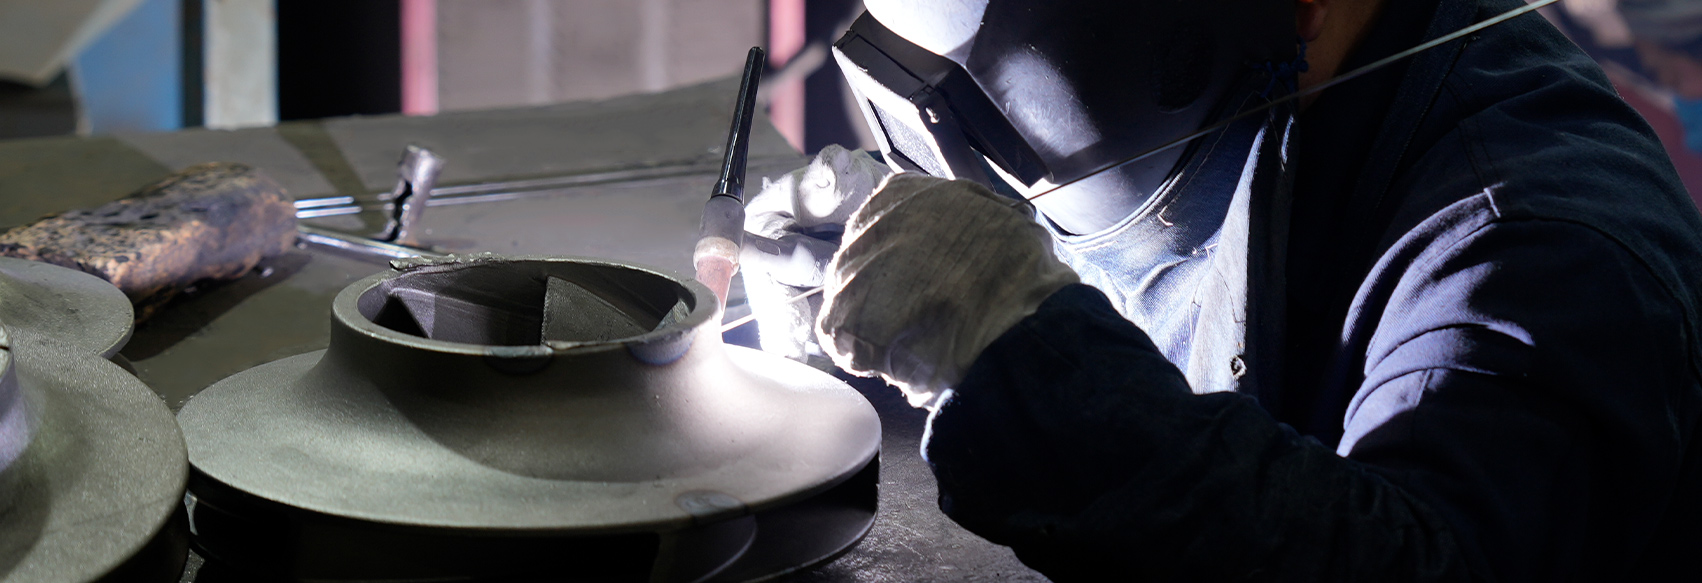
- Godkjenn sveisereparasjonsbetingelser på forhånd. Avstøpninger med lang levetid blir nesten alltid reparert på et tidspunkt; matchende fyllstoff, forvarme og varmebehandling etter sveising avgjør om reparasjonen overlever det første året.
- Be om bevis fra tidligere tjeneste. To støperier kan støpe samme nominelle karakter med ulik oppførsel på grunn av porting, støpetemperatur og varmebehandling; erfaring med samme type del i samme type ovn er informasjon ingen tegning inneholder.
Hva hver industri trenger fra en støpegodsleverandør
Varmebehandlingsanlegg kjører materialbrett, støtterammer, retorter og komplette armaturer over 900 °C i tusenvis av timer. Forvrengning og karburering, i stedet for smelting, avgjør når en del blir pensjonert. Det er derfor kampprogrammet for vår varmebehandlingsindustrien kunder er avhengige av 1.4848 og 2.4879 støpegods, og hvorfor rammer støpes i ett stykke i stedet for sveiset fra flere plater når ovnsdesignet tillater det.
 1.4848 Varmebehandlingsramme for høytemperaturbelastning Støpt av 1.4848 varmebestandig stål, er denne rammen bygget for gjentatt bruk i høytemperaturovner. Den tilbyr sterk oksidasjonsmotstand og stabil støtte for arbeidsstykker, med en design som maksimerer plass og forhindrer forskyvning. Se produkt →
Stålmøller og kontinuerlige varmebehandlingslinjer bruker herdvalser og vannkjølte valser under syklisk mekanisk belastning. Kombinasjonen av høy metalltemperatur og innvendig kjøling skaper bratte termiske gradienter, så støpeveggen som bærer lasten må være fri for porøsitet. Strålende rør møter lignende forhold, med toppmetalltemperaturer nær 1100 °C og en oksiderende eller reduserende atmosfære på innsiden avhengig av brenneroppsettet.
Kjemiske og petrokjemiske prosjekter blander temperatur med korrosjon. I disse applikasjonene beskytter austenittiske og dupleksstøpte rør som CD3MN 2205 og CF3M 316L hylser og vekslerkomponenter som må holde seg tette i både sure og kloridholdige miljøer.
 2205 (CD3MN) Korrosjonsbestandige hylser for pumper Disse hylsene er laget av 2205 dupleks rustfritt stål, og motstår gropkorrosjon, kloridkorrosjon og spenningskorrosjon. De er egnet for pumpesystemer som håndterer sterke syrer, alkalier og andre etsende væsker, og sikrer lang levetid og mekanisk stabilitet. Se produkt →
Hvorfor deler feiler tidlig og hvordan man kan forhindre det
For tidlig feil i varmebestandige stålstøpegods spores vanligvis tilbake til en av fire mekanismer, hver med et praktisk mottiltak.
- Termisk tretthetssprekker starter ved skarpe hjørner og brå seksjonsendringer. Fordel stivheten gradvis og legg til radier der designet tillater det.
- Oksidasjonskalering reduserer den bærende veggen over tid. Hvis atmosfæren er aggressiv, legg til en korrosjonstillegg ved starten av livet i stedet for å oppdage seksjonstap etter to år.
- Karburisering endrer legeringen fra duktil til sprø. Hvis ovnsatmosfæren er karbonrik, overvåk karbonopptaket på en reserveprøve med planlagte intervaller og planlegg utskifting før duktiliteten synker under et sikkert nivå.
- Krypdeformasjon følger faktisk metalltemperatur. Et kontrolltermoelement leser ovnens atmosfære, ikke legeringen; base levetidsprojeksjoner på målt deltemperatur.
Varmebestandig stålstøping belønner den samme disiplinen som ovnene den betjener: klare driftsforhold, kontrollerte materialer og ærlige inspeksjonsdata. Når karakter, prosess og geometri er spesifisert som ett system, slutter ovnsdeler å være nødbrudd og blir planlagt vedlikehold. Når de ikke er det, havner erstatningsordren tilbake på tegnebrettet.