Et strålende rør som kryper etter en kampanje, en ovnsvalse som spruter før den planlagte nedstengningen, en synkerull som faller i løpet av måneder etter idriftsettelse - den første mistenkte er nesten alltid materialkvaliteten. I praksis deler casting-prosessen ofte skylden. Sentrifugalt støpt rør gir en tettere, renere og mer konsentrisk struktur enn statisk støping, og for mange høylegerte sammensetninger er det en mer praktisk vei enn smiing. Den virkelige utfordringen er å matche legeringen, dimensjonstoleransene og leverandørens kvalitetskontroller til den faktiske tjenesten. Denne veiledningen forklarer hva sentrifugalt støpt rør er, hvorfor det foretrekkes for strålerør, ovnsvalser, korrosjonshylser og sliteforinger, og hvordan du bekrefter at et støperi kan levere det tegningen din krever.
Hva er sentrifugalstøpt rør?
Sentrifugalstøping danner en sylindrisk del ved å helle smeltet metall i en form som roterer rundt sin egen akse. I en horisontal maskin snurrer formen rundt en horisontal akse; i en vertikal maskin, rundt en vertikal. Sentrifugalfeltet, som når flere titalls ganger tyngdekraften, tvinger det flytende metallet mot formveggen, hvor det stivner retningsbestemt fra utsiden og innover.
Denne retningsbestemte størkningen er den definerende egenskapen til prosessen. Det er ingen sentral stigerør for å kompensere for krymping, så senterlinjeporøsiteten som er vanlig i statiske støpegods er stort sett fraværende. Ytterveggen blir tett og finkornet. Samtidig føres slagg, slagg og lettere inneslutninger mot boringen, hvor de forblir i et lag som må fjernes ved maskinering. Et sentrifugalstøpt rør er derfor ikke et ferdig rør i støpt tilstand; det blir en etter boring, dreiing og i de fleste tilfeller varmebehandling.
Hvorfor sentrifugalstøping er den rette prosessen for rør og ruller
For en sylindrisk komponent kommer innkjøpsbeslutningen vanligvis ned til statisk sandstøping, sentrifugalstøping eller smidd og valset rør. Tabellen nedenfor oppsummerer de praktiske forskjellene.
Sammenligning av rørformingsprosesser for varmebestandige, korrosjonsbestandige og slitebestandige legeringer | Prosesskarakteristikk | Statisk sandstøping | Sentrifugalstøping | Smidd og rullet rør |
| Tetthet og mikrostruktur | Grove korn, fare for svinn og mikroporøsitet | Tett, retningsstivnet, lav porøsitet | Smidd, helt tett |
| Legeringsfleksibilitet | Høy | Høy, including low-workability heat-resistant grades | Begrenset til formbare karakterer |
| Konsentrisitet | Avhenger av form og kjernemontering | God etter borebearbeiding | Utmerket |
| Kvalitet på indre overflate | Støpt, trenger rengjøring | Maskinert boring er standard | Glatt, maskinbearbeidet eller kaldtrukket |
| Verktøy og batchkostnad | Lav muggkostnad, høyere risiko for avvisning | Moderat verktøy, effektivt for produksjonspartier | Høy tooling cost, large minimum orders |
Statisk støping forblir nyttig for komplekse geometrier og små mengder, men dens indre soliditet kan ikke matche en sentrifugalstruktur under langvarig høy temperatur eller termisk syklus. Smidd sømløs rør gir en helsmidd struktur, men mange austenittiske varmebestandige kvaliteter er vanskelige eller umulige å smi. Legeringsfamilien som dominerer ovnsrør – GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W og HP-type 26Cr35Ni – er akkurat der sentrifugalstøping får sin plass: støperifleksibilitet i nært mekanisk integritet med kjemisk integritet.
Valg av legering: Match karakteren med tjenesten
Sentrifugalstøping kontrollerer hvor godt det valgte materialet yter; det erstatter ikke materialet. Valget begynner med driftstemperatur, prosessatmosfære, kjemiske medier og slitasjemodus.
Vanlige sentrifugalstøpte rørlegeringer og deres typiske driftsforhold | Legeringsgrad | Typisk service | Representative komponenter |
| 1,4848 (GX40CrNiSi25-20) | Oksiderende atmosfærer, kontinuerlig drift til ca. 1050°C | Strålende rør, ovnsruller, skuffer og inventar |
| 1,4852 (GX40NiCrSiNb35-26) | Høyer creep loads, about 1100°C; niobium stabilizes carbides | Varmerør, W-formede strålerør, ovnsbunnruller |
| 2,4879 (GNiCr28W) | Alvorlig termisk og mekanisk belastning; wolfram styrker matrisen | Varmevekslerrør, ovnsvalser, skruetransportører |
| HP-type 26Cr35Ni | Reformerings- og pyrolyseovner; karbureringsmotstand over 1000°C | Reformer rør, etylen cracking rør |
| 316L (CF3M) | Etsende kjemiske medier; lite karbon forbedrer sveisbarheten | Korrosjonsbestandige hylser og innlegg |
| 2205 dupleks (CD3MN) | Kloridholdige medier, motstand mot spenningskorrosjonssprekker; høyere styrke enn 316L | Kjemiske prosesshylser, trykkgrensedeler |
| 440C-type | Høy hardness, abrasive wear | Sliping mill liners, glideflater |
| GX280 (KMTBCr26) | Alvorlig slitasje med støt; 26% Cr hvitt jern | Bruk skjell, mølleforinger, deksler til gruveutstyr |
Utvalgsfeil kommer vanligvis fra overspesifisering i den lave enden eller underspesifisering i den høye enden. Et 1.4848 rør er økonomisk opp til temperaturtaket; over det gir niobbærende 1.4852 merkbart bedre krypeliv. Når det gjelder karbureringsreformer, er legeringer av HP-type det vanlige svaret. For korrosjon er det praktiske spørsmålet om mediet inneholder klorider: 316L håndterer generelle syrer godt, men duplex 2205 motstår kloridgroper og spenningskorrosjonssprekker langt bedre og gir høyere bevisstyrke. Ved slitasje avhenger valget av karbidtype, hardhet og slagtoleranse, ikke av varmebestandighet alene.
Dimensjonskapasitet og maskineringsgodtgjørelse
Kjemi setter materialets potensial; dimensjoner avgjør om den kan monteres. To tall har betydning på forespørselsstadiet: støperiets diameterområde og dets maksimale lengde. En dyktig sentrifugalstøpeleverandør bør dekke ytre diametre fra ca. 50 mm til 1000 mm, med støpte lengder opp til 4000 mm i høylegert materiale.
Fordi det inklusjonsrike indre laget må bores bort, spesifiseres alltid et sentrifugalstøpt rør med en boring større enn den endelige innvendige diameteren. Den samme logikken gjelder når den støpte ytre overflaten må fjernes. En uerfaren leverandør kan oppgi en mindre maskineringsgodtgjørelse for å vinne bestillingen, og etterlate uverifiserte områder i boringen. Et pålitelig støperi vil oppgi minimum radialtillegg, bearbeide røret i eget verksted og verifisere veggtykkelse etter boring.
Det sikreste er å kjøpe et ferdig rør i stedet for et støpt emne. Leverandøren skal kunne snu utsiden, bore innsiden, vende mot endene og inspisere resultatet med kalibrert dimensjonsutstyr. Når støping og maskinering sitter under ett tak, forblir toleranseansvaret på ett sted.
Kvalitetskontrolltrinn som betyr noe
Et materialsertifikat beviser bare sammensetningen av smelten, ikke kvaliteten på røret. Kontrollene nedenfor skiller en pålitelig leverandør fra en generell jobbbutikk:
- Verifikasjon av kjemisk sammensetning: et direkteavlesende spektrometer for smelten og et håndholdt spektrometer for stykke-for-stykke positiv materialidentifikasjon.
- Metallografisk undersøkelse: en prøve fra rørveggen som bekrefter forventet kornstruktur, karbidfordeling og fravær av overdreven mikroporøsitet.
- Dimensjonell inspeksjon: veggtykkelsesmåling langs lengden, pluss verifisering av retthet, utav rundhet og boringskonsentrisitet. Store diametre drar nytte av tredimensjonal skanning.
- Opptegnelser om varmebehandling: sentrifugalstøpte komponenter leveres normalt etter løsningsgløding eller spenningsavlastning. Be om det faktiske tids-temperaturdiagrammet.
Hvis røret skal sveises inn i en ovnsspole, spør om kantforberedelse, rotrenslighet og sveiseprosedyrekvalifisering. Ved varmebestandig og trykkrelatert bruk blir en liten defekt ved boreoverflaten raskt et sprekkinitieringssted under termisk syklus.
Hvordan kvalifisere en sentrifugalstøpt rørleverandør
Start med referanser. Spør hvilke ovnsbyggere, galvaniseringslinjer, stålverk eller petrokjemiske firmaer støperiet har levert. Svaret forteller deg mer enn en brosjyre.
- Hvilken rotasjonshastighet, formbelegg og helletemperatur er justert for den valgte diameteren og legeringen?
- Hva er den årlige støpekapasiteten? Kapasitet i området flere tusen tonn per år støtter konsekvent batchforsyning og inspeksjon under prosessen.
- Driver støperiet egne varmebehandlingsovner og maskinverksted? Leverandører som kun støper sliter med retthet og konsentrisitet etter at deler er flyttet til en ekstern butikk.
- Hvilken inspeksjonsmaskinvare er internt? Direktelesende og håndholdte spektrometre, metallografisk analyse og tredimensjonal skanning er grunnlinjen.
- Hvordan håndteres avslag? Svaret bør inneholde en dokumentert avviksprosedyre.
Hvert svar bør komme med bevis: rotasjonshastighetsrekorder, varmebehandlingsdiagrammer, inspeksjonsrapporter og avviksdata. For internasjonale kjøpere teller også logistikk. Et støperi med enkel tilgang til en internasjonal flyplass, jernbaneforbindelser og havnefasiliteter forkorter ledetidene, og en etablert eksportrekord i Europa, Sør-Amerika eller Japan viser at grenseoverskridende dokumentasjons- og emballasjekrav allerede er håndtert.
Sentrifugalstøpt rør er standard ingeniørsvar når en sylindrisk komponent må overleve høye temperaturer, korrosive medier eller slitende forhold. Prosessen fjerner porøsitetsrisikoen ved statisk støping og utvider legeringsvalgene utover det smiing kan produsere økonomisk. Men fordelen vises bare når tre betingelser er oppfylt: legeringen samsvarer med servicekonvolutten, maskineringsgodtgjørelsen etterlater en ren boring, og leverandøren verifiserer sammensetning, struktur og dimensjoner med riktig utstyr.
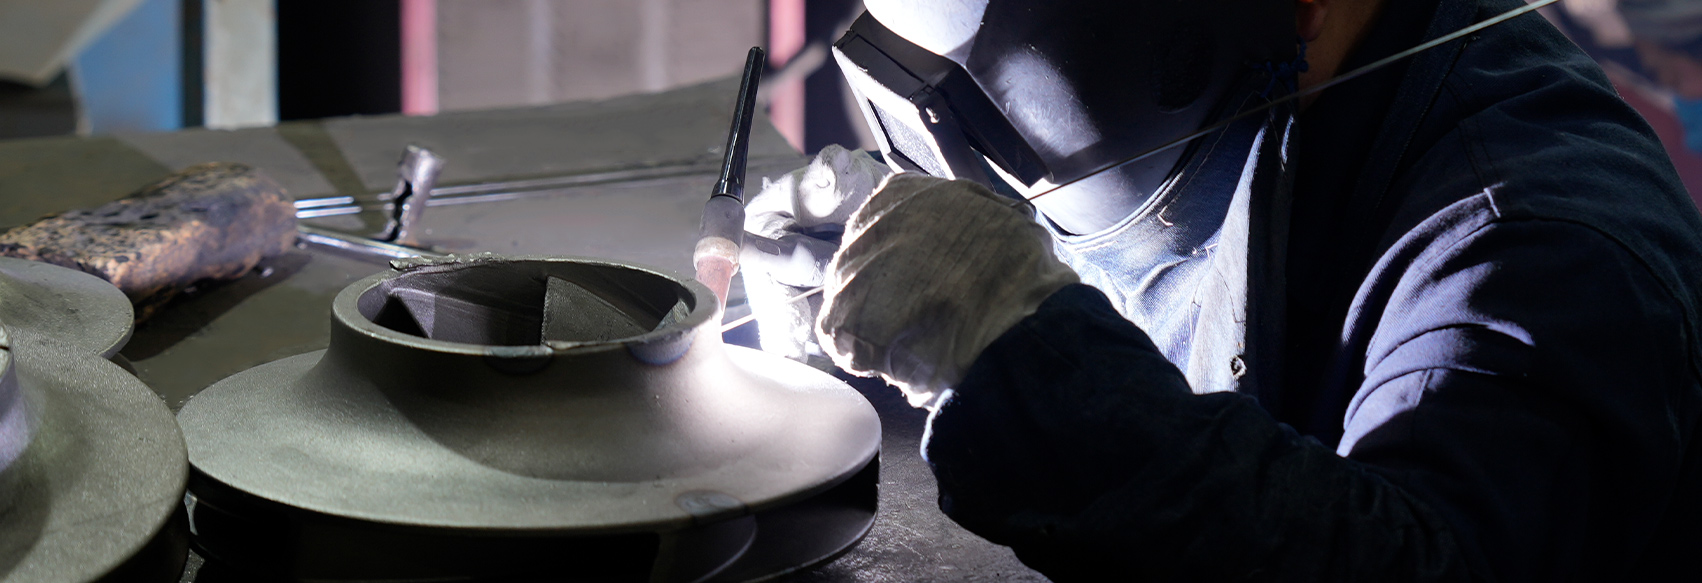
Ved vårt støperi i Wuxi, Kina, produserer sentrifugalstøpelinjer høylegerte rør fra 50 mm til 1000 mm i ytre diameter, opptil 4000 mm i lengde, med varmebehandling og mekanisk etterbehandling utført internt. Hvis ditt neste strålerør, ovnsvalse, synkevalse eller slitehylse er avhengig av et pålitelig sentrifugalstøpt rør, start med en tegning og en tjenestebeskrivelse. Legeringen er et spørsmål om beregning; prosesskontroll er et spørsmål om bevis.