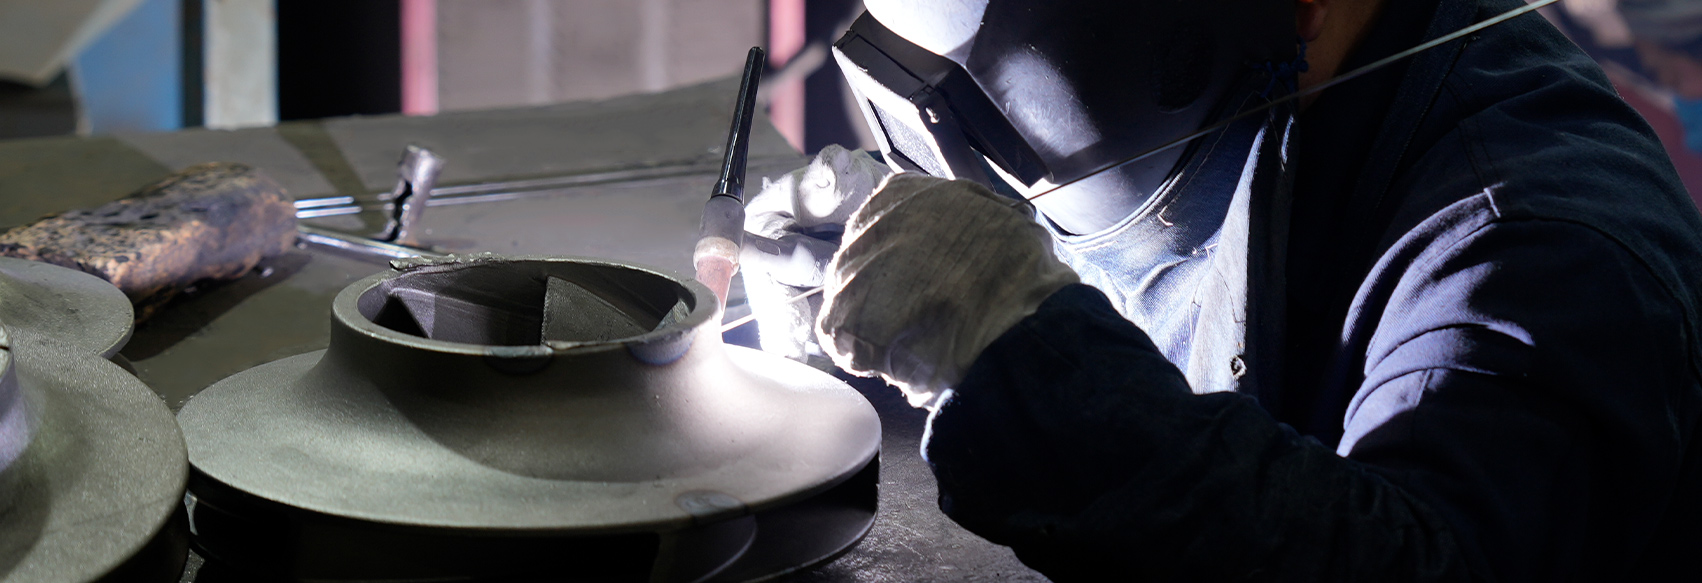
Støpte rør i rustfritt stål representerer en viktig ingeniørløsning for å flytte høytemperatur-, høytrykks- og svært korrosive væsker på tvers av kritiske industrielle systemer. Ved å danne rørprofilen direkte fra smeltet metall ved hjelp av spesialiserte sentrifugale eller statiske støpeprosesser, omgår støping de strukturelle retningsbegrensningene til sveisede eller kaldbearbeidede rør. Denne produksjonsmetodikken oppnår absolutte isotropiske mekaniske egenskaper, og sikrer jevn trykkdemping, eksepsjonell motstand mot termisk tretthet og overlegen strukturell integritet i ekstreme miljøer der feil ikke er et alternativ.
Støpingens metallurgi: Isotropisk styrke vs. retningsbestemte kornstrukturer
For å forstå den tekniske verdien av en støpt rør i rustfritt stål , må man analysere den mikroskopiske kornmatrisen som dannes under størkning. Standard smide rør produseres ved å rulle en flat stålplate til en sylindrisk form og sveise sømmen, eller ved mekanisk å stikke hull i et solid emne for å lage et sømløst rør. Selv om disse mekaniske manipulasjonsprosessene er effektive, gir de en distinkt retningsbestemt kornstrøm langs deformasjonsaksen. Denne anisotrope strukturelle layouten betyr at materialet oppfører seg annerledes når det utsettes for krefter parallelt med kornet kontra krefter vinkelrett på det.
Casting endrer fundamentalt dette paradigmet. Når smeltet rustfritt stål helles i en roterende dyse under sentrifugalstøping, størkner det under intenst retningstrykk fra ytterveggen og innover. Dette skaper en isotropisk krystallinsk struktur, noe som betyr at de mekaniske egenskapene - som strekkfasthet, flytestyrke og forlengelsesevner - er helt ensartede i alle retninger (radial, aksial og periferisk). For høytrykksbehandlingslinjer forhindrer jevn styrke lokal utbuling eller retningsbrudd når det indre trykket øker uventet.
Videre tillater støpeprosessen presis korntilpasning gjennom kontrollerte kjølekurver. Industrielle støperier kan introdusere spesifikke legeringselementer som molybden, nikkel og krom i presise volumetriske forhold uten å bekymre seg for sprekkdannelser eller arbeidsherdingsbegrensninger som begrenser smiproduksjon. Dette gir kjemiske prosessanlegg rør skreddersydd for å tåle svært aggressive syrer, saltlake og varierende kjemiske sammensetninger uten for tidlig nedbrytning.
Sammenlignende analyse: Sentrifugalstøping, statisk støping og smide sømløse rør
Ingeniørdesignere må nøye vurdere produksjonsmetodene som brukes for å lage industrielle rørnettverk. Hver metode påvirker veggtykkelseskonsistens, strukturell tetthet og langsiktig kostnadseffektivitet. De tre primære metodene som brukes for miljøer med alvorlige tjenester, er sentrifugalstøping, statisk støping og smidd sømløs manipulasjon.
Sentrifugalstøping: Denne prosessen innebærer å helle flytende rustfritt stål i en raskt roterende form. Sentrifugalkraften (som ofte overstiger 60G til 100G) tvinger det tettere, rene metallet utover mot formveggene, mens lettere urenheter, oksider og gasser migrerer til den indre hule kjernen, hvor de maskineltes bort. Dette gir en tett, tomromsfri rørvegg med eksepsjonell dimensjonsnøyaktighet og jevn veggtykkelse over lange løp.
Statisk støping: Brukes primært for komplekse geometrier, variable diametre eller integrerte flensforbindelser, statisk støping heller smeltet metall inn i en stasjonær sand- eller keramikkform. Selv om den tillater uovertruffen designfleksibilitet, er den kun avhengig av tyngdekraften for komprimering, noe som betyr at den krever nøye plassering av stigerør og presis termisk styring for å forhindre indre krympehulrom eller gassporøsitet.
Smidd sømløs: Laget via hot-piercing og kontinuerlig ekstrudering, smidde sømløse rør har en utmerket overflatefinish og finkornstruktur. Den er imidlertid begrenset til standard ytre diametre og sliter med ultratykke vegger. Å produsere spesialtilpassede rør med tunge vegger via ekstrudering krever massive verktøyinvesteringer, noe som gjør det økonomisk umulig for spesialiserte industrikonfigurasjoner med lavt volum.
| Eiendom / funksjon | Sentrifugert støpt rør | Statisk støpt rør | Smidd sømløs rør |
| Strukturell integritet | Ultra-tett; null porøsitet på grunn av sentrifugalkomprimering | Variabel tetthet; krever røntgenundersøkelse for tomrom | Høy tetthet; utsatt for retningsbestemt riving |
| Veggtykkelse Allsidighet | Nesten ubegrenset; oppnår enkelt tunge veggprofiler | Svært fleksibel; passer for trinnveggvariasjoner | Begrenset av ekstruderingspresskapasitet og dysebegrensninger |
| Geometrisk tilpasning | Begrenset til rette, jevne sylindriske profiler | Maksimum; kan inkludere bøyninger, albuer og flenser | Bare standard strake løyper; krever separate beslag |
| Mekaniske egenskaper | Helt isotropisk (uniform i alle dimensjoner) | Isotropisk (kan vise mindre korngrensevariasjoner) | Anisotropisk (høy langsgående, lavere tverrstyrke) |
| Verktøy Ledetid / Kostnad | Lav til moderat; gjenbrukbare sylindriske dyser | Moderat; krever dedikerte mønstre for former | Ekstremt høye installasjonskostnader for ikke-standard dimensjonering |
Legeringsstrategier for tunge industrielle serviceforhold
Den primære fordelen med å bruke løsninger i støpt rustfritt stål er hvor lett metallurgiske formuleringer kan skreddersys for å målrette mot spesifikke nedbrytningsmekanismer. I motsetning til smidde materialfabrikker som krever produksjon på flere tonn for å rettferdiggjøre tilpasset kjemi, opererer støpeovner i mindre partier. Denne smidigheten lar mekaniske ingeniører optimalisere den kjemiske sammensetningen for å bekjempe lokal korrosjon, høytemperaturoksidasjon eller krypdeformasjon.
Flere distinkte kvaliteter dominerer støpesektoren med høy ytelse, og hver bruker nøyaktige metallurgiske forhold for å håndtere distinkte termodynamiske utfordringer:
- ■ Austenittiske støpte legeringer (f.eks. CF8M / CF3M): Disse støpte ekvivalentene av 316/316L rustfritt stål har 17 % til 21 % krom og 9 % til 13 % nikkel, forbedret med 2 % til 3 % molybden. Inkludering av molybden reduserer materialets sårbarhet for grop- og sprekkkorrosjon dramatisk i vannmiljøer med høyt kloridinnhold, noe som gjør dem uunnværlige for avsaltingsanlegg til havs.
- ■ Dupleks og superdupleks støpelegeringer (f.eks. CE3MN): Med en balansert, tofaset mikrostruktur av omtrent 50 % ferritt og 50 % austenitt, gir dupleksstøpte rør nesten dobbelt så høy flytestyrke som standard austenittiske rør. De demonstrerer ekstrem motstand mot spenningskorrosjonssprekker (SCC) i hydrogensulfidrike miljøer som vanligvis finnes i dyphavsoljeutvinning.
- ■ Varmebestandige støpte legeringer (f.eks. HK40 / HP40): Formulert med høyt karboninnhold (0,35 % til 0,45 %) sammen med forhøyet nikkel (20 % til 35 %) og krom (24 % til 27 %), er disse spesialiserte støpte rørene konstruert for å fungere kontinuerlig ved temperaturer over 870 °C (1600 °F). De motstår mikrostrukturell kryp og intern karburering inne i petrokjemiske crackingsovner.
Økonomiske realiteter: Anskaffelseskostnader kontra livssyklus avkastning på investeringen
Når man analyserer de skattemessige aspektene ved anskaffelse av industrielle rør, gir en sammenligning av eiendeler utelukkende på forhåndsinvesteringer (CAPEX) et ufullstendig økonomisk bilde. Tungvegget støpt rør i rustfritt stål har en tydelig startprispremie i forhold til standard langsveisede rør. Men når man vurderer de totale eierkostnadene (TCO) over en typisk driftshorisont på 25 til 40 år, gir støpte eiendeler ofte betydelige langsiktige besparelser.
Vurder et praktisk ingeniørscenario i et høytrykks kommunalt avløpsvannbehandlingsanlegg som håndterer etsende slam. Langsveisede rør har en subtil, mikroskopisk metallurgisk variasjon langs sveisesømmen. Over en femårsperiode med kontinuerlig sykling konsentrerer kombinasjonen av pulserende hydrauliske trykk og sur kjemi ofte stress ved denne sømmen, noe som fører til lokalisert spenningskorrosjonssprekker. Reparasjon av en ødelagt rørseksjon krever en nødstans, renseprotokoller, spesialiserte feltsveiseteknikere og omfattende ikke-destruktiv testing – som koster tusenvis av dollar i timen i driftstap.
Finansiell casestudiematrise: 10-års driftsvindu
Nedenfor er en økonomisk fremskrivning som sammenligner et 12-tommers diameter sentrifugalstøpt rustfritt stålrør mot et standard sveiset alternativ i en aggressiv industriell væskeapplikasjon:
- Innledende anskaffelse og rigging: Det sveisede rørsystemet har en basiskostnad på $45 000, mens det sentrifugalstøpte rørsystemet har $62 000 på grunn av spesialiserte støpeoppsett og obligatorisk maskinering av innvendig boring.
- Ikke-destruktiv testing (NDT) kadens: Sveisede linjer krever hyppig ultralydinspeksjon på tvers av sveisesømmene hver 24. måned for å skanne etter spenningsforplantning, til sammen omtrent $14 000 over ti år. Støpt rør, med en isotrop matrise uten søm, krever grunnleggende visuelle og fargepenetrerende kontroller som koster mindre enn $3500 over samme spenn.
- Uplanlagte nedetidshendelser: Historisk plantesporing avslører et gjennomsnitt på 1,5 sømrelaterte pinhole-feil per tiår for sveisede linjer under syklisk trykk. Hver feil fremtvinger et 14-timers delvis driftsavbrudd, beregnet til et tap på 32 000 dollar. Cast-infrastruktur viser en historisk feilrate nær null under samsvarende forhold.
- Netto finansiell stilling: Til tross for $17 000 høyere initial CAPEX, sparer det støpte røret i rustfritt stål mer enn $42 500 i vedlikehold, samsvarstesting og nedetid, og leverer full kapitalavskrivning i løpet av de første fire årene av tjenesten.
Kvalitetsverifiseringsprotokoller og teststandarder
Fordi støpte rørprodukter i rustfritt stål rutinemessig settes inn i alvorlige serviceoperasjoner der inneslutningssvikt kan føre til miljøfarer eller personellrisiko, må produksjonsoverholdelse overholde strenge internasjonale tekniske standarder. Organisasjoner som American Society for Testing and Materials (ASTM) og American Society of Mechanical Engineers (ASME) opprettholder strenge mandater for sporing, testing og validering.
Kjernestandarden for sentrifugalstøpt austenittisk rustfritt stålrør for høytemperatur og korrosiv drift er ASTM A451. Denne standarden skisserer strenge grenser for toleranser for kjemisk sammensetning, krav til varmebehandling og mekaniske testprofiler. Alle støpegods må gjennomgå full oppløsningsgløding - oppvarming av det støpte røret til temperaturer over 1900 °F (1040 °C) etterfulgt av en rask vannkjøling - for å gjenoppløse eventuelle kromkarbider som utfelte under den første størkningen, og dermed gjenopprette maksimal korrosjonsmotstand til den krystallinske matrisen.
I tillegg til kjemisk verifisering, må støperier utføre flerlags ikke-destruktiv testing (NDT) for å sikre at de indre veggene er fri for uregelmessigheter under overflaten. Hydrostatisk trykktesting brukes universelt, og tvinger vann inn i det forseglede røret med 1,5 ganger det maksimale nominelle designtrykket for å bekrefte absolutt inneslutning. For maksimale sikkerhetsmiljøer, som kjernekraftkjølesløyfer eller høytrykksgassbehandling, blir volumetriske inspeksjoner som radiografi (røntgentesting) eller avansert faset-array ultralydtesting (PAUT) utplassert for å kartlegge den interne strukturen, og garanterer fullstendig fravær av mikroporøsitet, rifter eller tetthetsvariasjoner.
Referanser
• ASTM International. ASTM A451/A451M - Standardspesifikasjon for sentrifugalstøpt austenittisk stålrør for høytemperaturservice . West Conshohocken, PA.
• American Society of Mechanical Engineers (ASME). ASME B31.3 - Prosessrørkode for alvorlige industrielle væskeapplikasjoner . New York, NY.
• Journal of Materials Engineering and Performance. Mikrostrukturell utvikling og mekanisk isotropi av sentrifugalstøpte rustfrie stållegeringer .